logo
Supal (Changzhou) Precision Tools Co.,Ltd
Chi siamo
Il vostro partner professionale e affidabile.
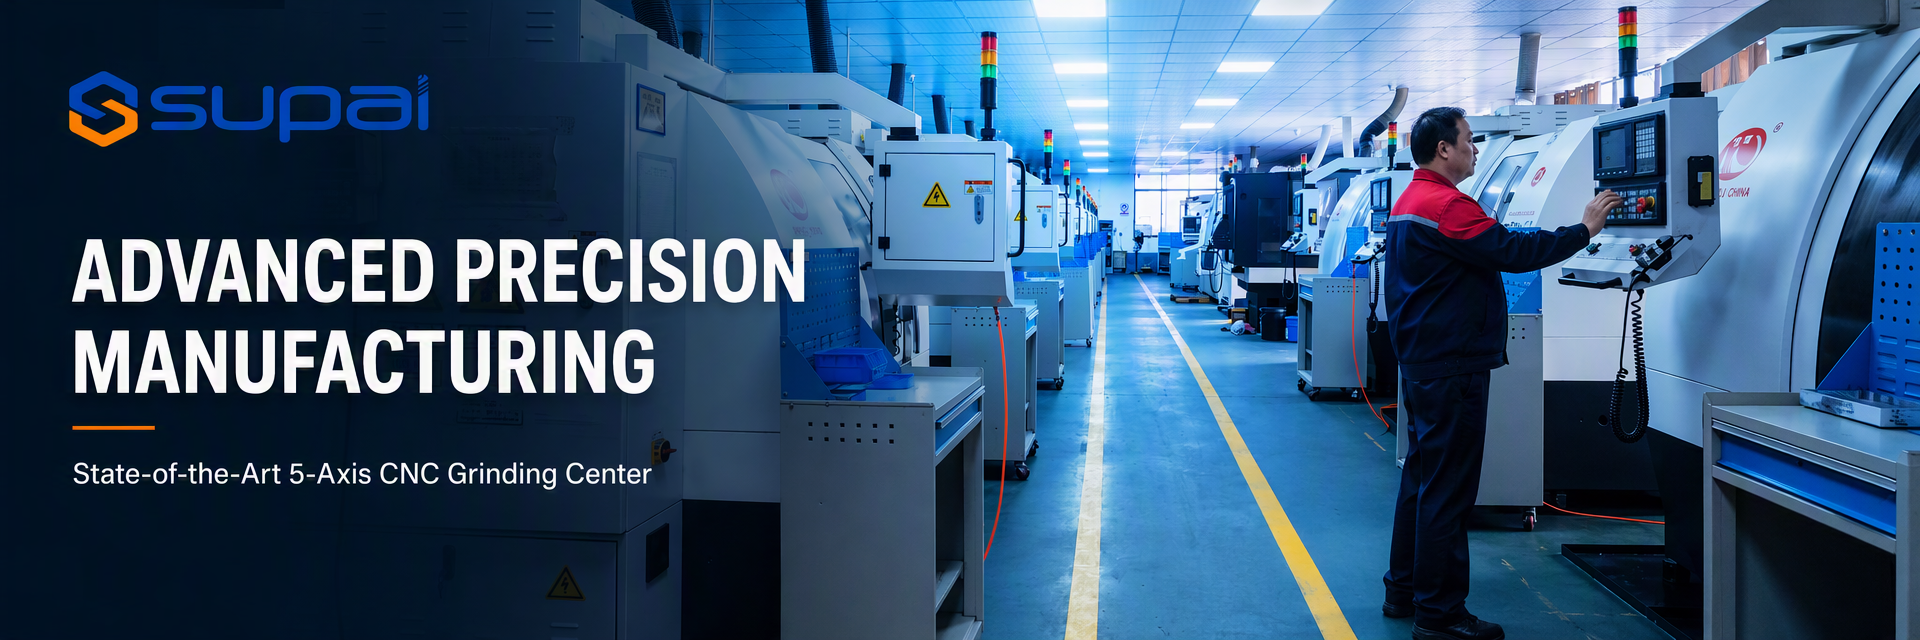
Supal (Changzhou) Precision Tools Co., Ltd.è impegnata da molti anni nella progettazione,produzione e commercializzazione di utensili in carburo solido,con un investimento totale di oltre 10 milioni di euro,e è composta da un gruppo di dipendenti esperti.Come produttore di attrezzi professionali, è diventato uno dei membri del consiglio di amministrazione della Changzhou Xiaxiashu Tools Association.ANCA dell'Australia e macchine per la rettifica NC a cinque assiInoltre, l'azienda è dotata di un ...
Impari di più

0

Anno stabilito:

0

Milione+
Impiegati

0

Milione+
Vendite annuali:
La CINA Supal (Changzhou) Precision Tools Co.,Ltd Alta qualità
Sigillo di fiducia, controllo del credito, RoSH e valutazione della capacità dei fornitori. La nostra azienda ha un rigoroso sistema di controllo della qualità e un laboratorio di prova professionale.
La CINA Supal (Changzhou) Precision Tools Co.,Ltd SVILUPPO
Team di progettazione professionale interno e officina con macchinari avanzati. Possiamo collaborare per sviluppare i prodotti di cui hai bisogno.
La CINA Supal (Changzhou) Precision Tools Co.,Ltd Produzione
Macchine automatiche avanzate, sistema di controllo rigoroso. Possiamo produrre tutti i terminali elettrici oltre la vostra richiesta.
La CINA Supal (Changzhou) Precision Tools Co.,Ltd SERVIZIO AL 100%
Imballaggi sfusi e personalizzati di piccole dimensioni, FOB, CIF, DDU e DDP. Lasciate che vi aiutiamo a trovare la migliore soluzione per tutte le vostre preoccupazioni.

Qualità Strumenti per la fresatura del carburo & frese a candela quadre Produttore

Trovi i prodotti che migliorano per soddisfare le vostre richieste.
Casi e notizie
Gli ultimi hot spot.
Usura irregolare dei flauti sui mulini di finitura del carburo: cause e soluzione dei problemi
Usura irregolare della scanalatura delle frese in metallo duro: cause e risoluzione dei problemi Una fresa in metallo duro può mostrare prestazioni accettabili su una scanalatura e usura anomala, scheggiature o tagliente di riporto su un'altra. Questa condizione irregolare è spesso attribuita alla qualità incoerente del carburo, ma il modello spesso indica la concentricità, il bloccaggio dell'utensile, il bloccaggio del pezzo, l'impegno o la vibrazione. Quando una scanalatura trasporta una parte maggiore del carico di taglio, l'utensile potrebbe guastarsi presto anche se la velocità e l'avanzamento programmati sembrano ragionevoli. Per gli operatori CNC, gli ingegneri di processo e gli addetti agli acquisti, l'usura irregolare delle scanalature rappresenta una preziosa prova diagnostica. La posizione e la distribuzione dell'usura possono aiutare a distinguere un problema all'utensile da un problema di installazione. Un'indagine pratica dovrebbe quindi esaminare insieme l'utensile, il supporto, la macchina, il pezzo, il percorso utensile, la forma del truciolo e i dati di taglio utilizzati anziché sostituire l'utensile senza identificare lo squilibrio di carico. Questa guida spiega le cause più comuni dell'usura irregolare dell'elica sulle frese in metallo duro, come interpretare il modello di usura e come stabilire una sequenza di correzione controllata. Che aspetto ha l'usura irregolare del flauto L'usura irregolare significa che le scanalature non condividono il lavoro di taglio in modo ragionevolmente coerente. La differenza può apparire come: Un flauto con usura sul fianco notevolmente più pesante Scheggiatura concentrata su un tagliente Materiale di accumulo attaccato a una sola scanalatura Arrotondamento dei bordi diverso da scanalatura a scanalatura Una fascia lucida su un flauto e normali segni di taglio su un altro Segni di vibrazione che corrispondono ad una sezione sovraccarica dell'utensile Un'improvvisa perdita di finitura o stabilità dimensionale dopo un breve ciclo di taglio Lo strumento deve essere ispezionato con un'illuminazione costante e, ove disponibile, con un ingrandimento. Registrare quale scanalatura mostra la maggiore usura, dove inizia il danno lungo la lunghezza di taglio assiale e se il modello si ripete su più strumenti della stessa configurazione. Una singola scanalatura danneggiata non dimostra che l'utensile sia stato fabbricato in modo errato. Se la stessa posizione della scanalatura fallisce ripetutamente nello stesso supporto o macchina, l'impostazione diventa una fonte più probabile di carico irregolare. La causa più comune: runout Perché il runout sovraccarica un flauto La concentricità radiale impedisce a tutte le scanalature di rimuovere lo stesso spessore del truciolo. Una scanalatura può impegnarsi più pesantemente mentre un'altra scanalatura rimuove poco materiale o sfrega. La scanalatura sovraccarica è sottoposta a maggiori sollecitazioni meccaniche e termiche, che possono portare ad un'usura accelerata, scheggiature o tagliente di riporto. Il runout può verificarsi sul mandrino, sul supporto, sulla pinza, sul dado della pinza, sul gambo dell'utensile o sulla superficie di appoggio dell'utensile. Può anche essere amplificato da una proiezione lunga o da un'interfaccia danneggiata. Un valore di concentricità piccolo può rappresentare una percentuale significativa di un utensile di piccolo diametro, quindi la condizione accettabile dipende dal diametro dell'utensile e dall'applicazione piuttosto che da un singolo numero universale. Un controllo pratico del runout Utilizzare il normale metodo di misurazione approvato ed effettuare l'ispezione il più vicino possibile al tagliente. Prima della misurazione, pulire il gambo dell'utensile, la pinza, il dado, il cono del supporto e l'interfaccia del mandrino. Verificare che lo strumento sia posizionato correttamente e che i componenti del supporto non siano usurati o danneggiati. Non utilizzare una riduzione del parametro come sostituto della correzione di un runout inaccettabile. Abbassando l'avanzamento è possibile ridurre il carico medio lasciando la stessa scanalatura sovraccaricata ad ogni giro. Problemi di supporto e posizionamento degli utensili Contaminazione e superfici di contatto danneggiate Un piccolo truciolo, una bava, una pellicola d'olio o una particella tra il gambo e la pinza possono inclinare l'utensile. Il risultato potrebbe essere un caricamento non uniforme della scanalatura anche quando il supporto appare stretto. Ispezionare le superfici di contatto durante ogni cambio utensile e seguire la procedura di pulizia. Condizioni della pinza e del supporto Una pinza usurata potrebbe fare presa in modo non uniforme o non riuscire a sostenere il gambo in modo concentrico. Un dado della pinza, un cono del supporto o un'interfaccia del mandrino danneggiati possono creare sintomi simili. Se diversi utensili mostrano lo stesso modello di usura di un'elica, testare il portautensili con un utensile stabile noto o spostare l'operazione su un portautensili verificato prima di modificare la geometria dell'utensile. Proiezione eccessiva La deflessione dell'utensile aumenta con la proiezione. Un utensile lungo può allontanarsi dal percorso programmato, soprattutto durante un taglio radiale pesante o quando il pezzo non è rigido. La deflessione modifica l'impegno effettivo e può far sì che un'area dell'utensile lavori più del previsto. Per funzionalità approfondite, utilizzare lo strumento pratico più breve. Se la portata estesa è inevitabile, considerare l'equilibrio tra geometria e rigidità offerto daFrese a collo lungoe convalidare l'impostazione completa anziché dare per scontato che uno strumento più lungo possa utilizzare gli stessi dati di taglio di uno strumento corto. Percorso utensile ed effetti di coinvolgimento Impegno diseguale dietro gli angoli Uno strumento potrebbe subire un carico maggiore in corrispondenza degli angoli, delle entrate, delle uscite o dei cambiamenti nell'impegno radiale. Se la stessa scanalatura incontra ripetutamente la sezione di carico più elevato a causa della concentricità o dell'orientamento del percorso utensile, il modello di usura può diventare fortemente asimmetrico. Rivedere l'impegno radiale e assiale programmato nel punto in cui inizia il danno. Confronta la simulazione CAM con il pezzo reale, inclusa la variazione del grezzo, la pelle di fusione, i fori trasversali e le aree interrotte. Taglio e scanalatura a tutta larghezza L'impegno a tutta larghezza aumenta il carico radiale e lascia meno spazio per la fuoriuscita dei trucioli. Se è presente un'eccentricità, la scanalatura sovraccarica potrebbe anche incontrare trucioli compattati, aumentando il rischio di scheggiatura e surriscaldamento. Quando la caratteristica lo consente, valutare una strategia di impegno radiale inferiore o passate separate di sgrossatura e finitura. Shock in entrata e in uscita Un tuffo improvviso, un'uscita non supportata o un improvviso cambio di impegno possono creare un impatto che danneggia un angolo o una scanalatura. Se l'utensile si guasta immediatamente dopo l'ingresso, ispezionare il metodo di ingresso, il supporto del pezzo e le effettive condizioni di ingresso prima di cambiare il rivestimento. Bloccaggio del pezzo e rigidità della macchina L'usura irregolare della scanalatura può avere origine all'esterno dell'utensile. Un pezzo che si muove, una parete sottile che si flette o un dispositivo con supporto inadeguato modificano il carico di taglio durante il passaggio. L'utensile può quindi alternarsi tra sfregamento e impatto, producendo un modello di usura irregolare. Controllare il contatto dell'attrezzatura, la forza di bloccaggio, il supporto sotto le sezioni sottili e la rigidità della catena macchina-utensile-pezzo. Ascolta un cambiamento nel suono mentre la taglierina si sposta su diverse aree della parte. Se l'usura è concentrata dove la parte è meno supportata, il bloccaggio del pezzo può rappresentare la correzione principale. Le vibrazioni possono anche sovraccaricare i bordi selezionati. Una geometria a passo variabile o altra geometria di controllo delle vibrazioni può aiutare in un'applicazione adatta, ma non può sostituire la correzione di sporgenza eccessiva, eccentricità, bloccaggio debole o percorso utensile instabile. Considerazioni su materiale, geometria e rivestimento Abbinare l'utensile al pezzo La geometria dell'utensile dovrebbe riflettere il comportamento di formazione del truciolo, la durezza, la tendenza all'adesione e il livello di interruzione del materiale. Un bordo affilato può supportare un taglio netto in un materiale soggetto ad adesione, mentre una preparazione del bordo più tenace può essere più adatta dove prevalgono gli urti o l'usura abrasiva. Quando si confrontaUtensili per fresatura in metallo duro, rivedere il numero di scanalature, l'elica, la resistenza del nucleo, la preparazione dei bordi, il substrato e il rivestimento come un unico sistema. È improbabile che il solo cambio del rivestimento possa correggere il sovraccarico di un'elica causato dal runout. Il rivestimento segue il meccanismo di cedimento La scelta del rivestimento dovrebbe basarsi sulla modalità di guasto dominante. L'adesione, l'usura termica e l'abrasione richiedono strategie diverse. Se una scanalatura presenta materiale saldato mentre un'altra presenta sfregamento, verificare innanzitutto il carico disuguale e la formazione di trucioli. Se il rivestimento si sfalda uniformemente lungo i bordi impegnati, le condizioni termiche o di adesione potrebbero meritare maggiore attenzione. Qualsiasi raccomandazione relativa a rivestimento o geometria deve essere trattata come riferimento iniziale e convalidata sulla macchina, sul supporto, sul bloccaggio del pezzo, sul metodo di raffreddamento e sulla qualità del materiale effettivi. Quando la geometria personalizzata è giustificata Un utensile standard potrebbe non fornire la combinazione richiesta di portata, spazio della scanalatura, robustezza dell'angolo e stabilità dell'innesto per un elemento complesso. In quella situazione,Strumenti di fresatura personalizzatipuò essere valutato in base alla caratteristica effettiva e al modello di guasto. L'opzione personalizzata dovrebbe comunque essere validata attraverso studi controllati; la personalizzazione non elimina la necessità di correggere l'instabilità della configurazione. Una sequenza di risoluzione dei problemi controllata Quando si rileva un'usura irregolare della scanalatura, utilizzare il seguente ordine per evitare di modificare più variabili contemporaneamente: Conservare e ispezionare lo strumento guasto. Fotografa ciascuna scanalatura e registra il tempo di taglio o il conteggio delle parti. Identificare se il danno è dovuto a usura, scheggiatura, tagliente di riporto, sfregamento o una combinazione di questi. Pulire e ispezionare il gambo, la pinza, il supporto, l'interfaccia del mandrino e le superfici della sede dell'utensile. Misurare l'eccentricità utilizzando la procedura normale, il più vicino possibile al tagliente. Controllare la proiezione dell'utensile, l'impegno assiale, l'impegno radiale e le effettive condizioni di entrata e uscita. Confermare la presa e il supporto del lavoro, soprattutto in prossimità di pareti sottili, spazi vuoti o aree interrotte. Ispezionare la forma e l'evacuazione del truciolo. Cercare trucioli imballati o prove di ritaglio. Esaminare la qualità del materiale, la geometria dell'utensile, il rivestimento, il metodo del refrigerante e i dati di taglio. Modificare una variabile principale ed eseguire un confronto controllato. Registrare il risultato prima di apportare un'altra modifica. I parametri di taglio devono essere trattati come riferimenti iniziali per l'utensile e l'applicazione esatti. Devono essere convalidati sulla macchina, sul supporto, sul bloccaggio pezzo e sul tipo di materiale specifico prima di essere adottati come processo standard. Risoluzione dei problemi in base al modello di usura Un flauto presenta una forte usura sul fianco Controllare innanzitutto la concentricità, la sede dell'utensile, le condizioni della pinza e l'impegno del percorso utensile. Verificare che la scanalatura sovraccarica non entri ripetutamente in un angolo o in un'area in cui si accumulano i trucioli. Un flauto è scheggiato mentre gli altri sembrano utilizzabili Ispezionare le condizioni di impatto, il materiale interrotto, la strategia di entrata e uscita, l'eccentricità del supporto e il movimento del pezzo. Se l'errore si ripete nella stessa posizione del percorso, rivedere la transizione nel programma CAM e sulla parte. Una scanalatura ha il tagliente di riporto Cercare sfregamento, spessore del truciolo non uniforme, evacuazione insufficiente del truciolo e un problema di adesione specifico del materiale. Esaminare l'affilatura del tagliente, la lucidatura della scanalatura, la lubrificazione e il rivestimento solo dopo aver verificato il carico disuguale. Tutti i flauti mostrano segni di usura, ma uno è molto peggio Questo modello può indicare un carico di processo generale combinato con un runout o una deflessione. Esaminare i dati complessivi sull'impegno e sul taglio, quindi verificare perché una scanalatura sostiene il carico aggiuntivo. L'usura varia tra le parti Il bloccaggio incoerente del pezzo, la variazione dello stock, la condizione del materiale, l'impaccamento dei trucioli o i cambiamenti termici possono spostare il processo dentro e fuori dalla stabilità. Registrare la posizione della parte e il momento in cui appare la differenza di usura. Errori comuni da evitare Sostituzione dell'utensile senza controllo del supporto Un nuovo utensile nello stesso supporto instabile può riprodurre lo stesso modello di usura. Controllare l'intera catena portautensile prima di concludere che l'utensile sia difettoso. Ridurre l'alimentazione come unica correzione Una riduzione dell'alimentazione può nascondere temporaneamente il sintomo lasciando invariati il ​​runout, lo sfregamento o l'impatto. Può anche creare uno spessore del truciolo insufficiente e più calore. Incolpare il rivestimento prima di esaminare il carico Il rivestimento non può far sì che tutte le scanalature condividano il carico in caso di eccentricità o deflessione. Diagnosticare la causa meccanica prima di selezionare un rivestimento diverso. Ignorando la posizione della canna dell'utensile guasto La posizione del flauto danneggiato è una prova utile. Registralo in modo coerente invece di scartare lo strumento senza ispezione. Modificare insieme velocità, avanzamento, geometria e refrigerante Molteplici modifiche simultanee rendono il risultato difficile da interpretare. Utilizzare studi controllati e documentare un cambiamento principale alla volta. Domande frequenti Cosa causa l'usura più rapida di una scanalatura di una fresa in metallo duro rispetto alle altre? Le cause più comuni includono eccentricità radiale, posizionamento inadeguato dell'utensile, pinza usurata, sporgenza eccessiva, impegno non uniforme, movimento del pezzo, impaccamento dei trucioli e vibrazioni. Ispezionare l'installazione completa prima di presumere un difetto di carburo o rivestimento. Il runout della fresa può causare scheggiature? SÌ. Il runout può sovraccaricare una scanalatura e lasciare sfregamento un'altra scanalatura. Il tagliente sovraccarico può scheggiarsi o usurarsi rapidamente, soprattutto durante il taglio interrotto, l'impegno a tutta larghezza o le operazioni con evacuazione limitata del truciolo. Dovrei cambiare il rivestimento quando una scanalatura presenta tagliente di riporto? Non immediatamente. Controllare innanzitutto la concentricità, l'affilatura del tagliente, lo spessore del truciolo, l'evacuazione del truciolo, la lubrificazione e la compatibilità dei materiali. Una modifica del rivestimento può essere utile solo quando il meccanismo di guasto dominante corrisponde alla funzione prevista del rivestimento. Come posso sapere se l'usura irregolare è causata da vibrazioni o concentricità? Il runout spesso produce uno squilibrio costante tra le scanalature, mentre le vibrazioni tendono a creare segni di vibrazione ripetuti e possono variare con l'innesto o la velocità del mandrino. Entrambi possono coesistere, quindi ispezionare insieme l'utensile, il supporto, il supporto del pezzo e il modello della superficie. Quali informazioni devo fornire quando richiedo un consiglio per la risoluzione dei problemi? Fornire il tipo di materiale, il diametro dell'utensile e il numero di scanalature, portata e sporgenza, tipo di supporto, eccentricità misurata se disponibile, parametri di taglio, impegno radiale e assiale, metodo di raffreddamento, dettagli di bloccaggio dei pezzi, conteggio delle parti e fotografie chiare di ogni scanalatura. Conclusione L’usura irregolare della scanalatura non è solo un problema di sostituzione dell’utensile; è la prova che il carico di taglio non viene condiviso come previsto. Prima di modificare la qualità o il rivestimento dell'utensile, è necessario prendere in considerazione l'eccentricità, la sede dell'utensile, le condizioni del supporto, la sporgenza eccessiva, il movimento del pezzo, le modifiche dell'innesto, l'impaccamento dei trucioli e le vibrazioni. Una sequenza di correzione affidabile preserva l'utensile guasto, identifica il modello di usura, verifica la catena di portautensile, controlla l'impegno e il bloccaggio del pezzo e modifica una variabile principale alla volta. Se il processo richiede ancora uno speciale equilibrio tra portata, spazio truciolo e resistenza del tagliente, è possibile valutare un utensile progettato appositamente dopo che la configurazione di base è stabile. Se la fresa in metallo duro presenta usura su un tagliente, scheggiature ripetute, tagliente di riporto o durata utensile instabile,Contatta Supalcon la qualità del materiale, l'utensile attuale, i dettagli del supporto e della sporgenza, i dati di taglio e le fotografie di ciascuna scanalatura. Queste informazioni aiutano a identificare una geometria pratica e un punto di partenza del processo per la convalida in macchina.
2026

10/13

Raggio d'angolo vs Frese a spigolo vivo per fresatura di spalle interrotta
Frese a raggio angolare e quadrate per la fresatura a spallamento interrotto La fresatura a spallamento interrotto è una delle operazioni in cui la geometria della fresa ha un effetto diretto sulla stabilità del tagliente. Quando la taglierina entra ed esce ripetutamente dal pezzo, attraversa spazi vuoti o incontra materiale irregolare, ciascun dente subisce un carico variabile anziché un taglio continuo e uniforme. Una fresa a candela quadrata può produrre uno spallamento affilato di 90 gradi, mentre una fresa a candela con raggio angolare può distribuire il carico attorno all'angolo dell'utensile e ridurre lo stress locale. Scegliere tra loro richiede molto più che guardare i requisiti del disegno. Per gli operatori CNC, gli ingegneri di processo e gli ingegneri degli acquisti, la decisione corretta dipende dall'equilibrio tra la definizione dell'angolo richiesta, la gravità dell'interruzione, la rigidità dell'utensile, il materiale, l'impegno e la strategia di finitura. Questa guida mette a confronto le geometrie quadrate e con raggio angolare per la fresatura di spallamenti interrotti e spiega come diagnosticare scheggiature del tagliente, vibrazioni, finitura scadente e durata utensile instabile. Cosa rende difficile la fresatura di spallamenti interrotti? In un taglio di fresatura laterale continuo, il tagliente entra nel pezzo e rimane impegnato in modo relativamente prevedibile. In un'operazione di spallamento interrotto, il bordo può incontrare una fessura, un foro trasversale, un'irregolarità di fusione, una superficie forgiata, una tasca precedente o un confine aperto. Ogni interruzione modifica la forza e può creare impatto in entrata o in uscita. Le condizioni a più alto rischio di solito includono: Entrata ed uscita ripetute nello stesso angolo dell'utensile Impegno radiale completo su una spalla di 90 gradi Pareti sottili o bloccaggio debole che si muove durante il taglio Lunga sporgenza dell'utensile o scarsa eccentricità del portautensili Scaglie abrasive, pelle fusa o inclusioni dure Avanzamento o impegno eccessivo nel punto di interruzione Un angolo quadrato acuto esposto a impatti ripetuti Un utensile può quindi guastarsi anche quando il carico di taglio medio appare accettabile. Il carico di impatto massimo, non solo il carico medio del mandrino, può determinare se il tagliente sopravvive. Frese a candela quadra: punti di forza e limiti UNFresa quadrataè la scelta naturale quando la parte richiede uno spallamento interno affilato o una fessura a fondo piatto. La sua geometria può produrre un angolo definito di 90 gradi senza lasciare un raggio programmato nella parte inferiore del muro. Quando è opportuna una fresa quadrata Le frese a candela quadra vengono spesso prese in considerazione quando: La caratteristica finita richiede una spalla affilata Il percorso utensile utilizza un impegno stabile e continuo Il pezzo e l'attrezzatura sono rigidi L'interruzione è limitata o può essere avvicinata con un ingresso controllato Una passata di finitura separata può proteggere la qualità finale dell'angolo Il diametro e la portata dell'utensile forniscono una robustezza del nucleo sufficiente Un utensile quadrato può funzionare bene nella fresatura interrotta quando il bordo è adeguatamente supportato e l'impegno è controllato. Non va rifiutato semplicemente perché il taglio è interrotto; la gravità e il luogo dell'interruzione. Dove gli angoli quadrati diventano vulnerabili L'angolo dell'utensile è una concentrazione di stress. Durante un taglio interrotto, l'angolo potrebbe subire un impatto improvviso mentre entra nel materiale. Se anche l'utensile si flette, l'angolo può ricevere un carico maggiore rispetto alle altre scanalature. I risultati tipici includono scheggiatura degli angoli, un piccolo raggio che appare sulla parte dopo l'usura, segni di vibrazione o un brusco cambiamento nella finitura superficiale. Un angolo acuto può anche essere sensibile a punti duri, incrostazioni e movimenti delle pareti sottili. Se il cedimento è concentrato nell'angolo mentre i taglienti laterali rimangono relativamente intatti, la geometria e l'impegno dovrebbero essere rivisti prima di cambiare solo il rivestimento. Frese a raggio angolare: punti di forza e limiti UNFresa per raggio angolarecomprende un raggio controllato tra la faccia frontale e il tagliente periferico. Il raggio rimuove lo spigolo vivo più fragile e distribuisce il carico di taglio su una regione più ampia della punta dell'utensile. Quando un raggio d'angolo è vantaggioso Uno strumento per raggio d'angolo viene spesso preso in considerazione quando: Il taglio include entrate e uscite ripetute L'operazione incontra una superficie interrotta o irregolare La scheggiatura del bordo è concentrata in un angolo quadrato Il disegno della parte consente un raggio interno piccolo L'operazione utilizza un impegno maggiore o una sgrossatura più pesante Il processo richiede ulteriore robustezza degli angoli e durata dell'utensile più stabile Il raggio non elimina le vibrazioni o le cattive condizioni di assetto, ma può ridurre la gravità di un impatto angolare localizzato. Può anche migliorare la tolleranza dell'utensile all'impegno intermittente rispetto a un utensile con spigoli vivi altrimenti simile. Il compromesso geometrico La limitazione principale è semplice: un raggio d'angolo lascia un raggio sulla spalla finita. Se la parte richiede un angolo interno affilato di 90 gradi, potrebbe essere necessario rimuovere il raggio con un'operazione secondaria o sostituirlo con uno strumento di finitura quadrato. Un raggio d'angolo può anche modificare l'impegno effettivo e l'area di contatto. Dovrebbe essere valutato insieme alla profondità assiale, all'impegno radiale, al diametro dell'utensile e alla finitura superficiale richiesta piuttosto che selezionato in base solo alla dimensione del raggio. Come scegliere tra le due geometrie Inizia con i requisiti di disegno Innanzitutto identificare se un angolo interno acuto è richiesto dal punto di vista funzionale o semplicemente mostrato come caratteristica nominale. Se un raggio piccolo è accettabile, un utensile per raggio angolare può fornire un processo di sgrossatura o semifinitura più robusto. Se è essenziale uno spigolo vivo, utilizzare uno strumento quadrato ove possibile o pianificare una sequenza di sgrossatura e finitura che controlli il carico sul bordo quadrato finale. Identificare il tipo di interruzione Non tutte le interruzioni hanno lo stesso effetto. Un confine aperto prevedibile può essere più facile da gestire rispetto a un rivestimento duro o a una superficie forgiata irregolare. I fori trasversali e le fessure possono creare impatti ripetuti in una posizione nota, mentre il materiale irregolare può rendere imprevedibile il carico. Registra dove si verifica il primo danno. Se la scheggiatura inizia ad ogni punto di ingresso, il problema potrebbe essere l’impatto o la strategia di lead-in. Se appare solo in una sezione particolare del pezzo, ispezionare le condizioni del materiale e il supporto in quella posizione. Abbina lo strumento all'operazione Per la sgrossatura e la semifinitura, il supporto angolare aggiuntivo di un raggio può essere prezioso quando l'operazione viene interrotta. Per la finitura, è preferibile un utensile quadrato se le specifiche dell'angolo lo richiedono e l'impostazione può mantenere un impegno stabile. Un processo pratico può utilizzare un utensile a raggio angolare per la rimozione del materiale, seguito da una fresa a candela quadra per la spalla finale. I due utensili non dovrebbero utilizzare automaticamente condizioni di taglio identiche; l'utensile di finitura potrebbe richiedere un impegno diverso e una passata più controllata. Geometria, preparazione dei bordi e rivestimento Preparazione dei bordi Un bordo completamente affilato può ridurre la forza di taglio in alcuni materiali, ma può essere vulnerabile agli urti. Un tagliente leggermente rinforzato può fornire una migliore stabilità nei tagli interrotti, sebbene un'affilatura eccessiva del tagliente possa aumentare lo sfregamento e il calore. La preparazione adeguata del bordo dipende dal pezzo, dalla gravità dell'interruzione, dal diametro dell'utensile e dal funzionamento. Quando si confrontano gli utensili, richiedere informazioni sulla preparazione del tagliente anziché valutare solo il numero delle scanalature o il nome del rivestimento. Due utensili con descrizioni simili possono comportarsi diversamente se la preparazione del tagliente e il substrato in metallo duro differiscono. Configurazione dell'elica e del flauto Il numero di eliche e scanalature influenza la direzione della forza, l'evacuazione del truciolo e il numero di denti che condividono il carico. Un numero maggiore di scanalature può supportare la capacità di avanzamento in una passata di finitura radiale leggera, mentre un'operazione di sgrossatura o interrotta può richiedere più spazio per il truciolo e un nucleo più forte. Il giusto equilibrio dipende dal materiale e dall'impegno. Un utensile con spazio della scanalatura insufficiente potrebbe tagliare nuovamente i trucioli, mentre un utensile con un nucleo molto sottile potrebbe non avere resistenza agli urti. Seleziona dal più ampioUtensili per fresatura in metallo durogamma basata sull'operazione effettiva piuttosto che fare affidamento solo sulla forma della fresa. Rivestimento Il rivestimento dovrebbe seguire il meccanismo di cedimento dominante. Un rivestimento può aiutare a gestire il calore, l'adesione o l'usura abrasiva, ma non può compensare un'eccessiva deflessione dell'utensile, uno spigolo acuto sovraccaricato dall'impatto o un dispositivo instabile. Se l'utensile si scheggia all'ingresso, controllare la geometria e la rigidità prima di ritenere che la soluzione principale sia un cambio di rivestimento. Qualsiasi raccomandazione sul rivestimento deve essere convalidata con il materiale specifico, la geometria dell'utensile, la strategia del refrigerante e le condizioni di taglio. Trattare i dati del fornitore come riferimento iniziale e confermare il risultato sulla macchina reale. Strategia dei parametri per la fresatura a spallamento interrotto I dati di taglio devono essere trattati come riferimento iniziale per il diametro esatto, il numero di scanalature, il rivestimento, la qualità del materiale, la sporgenza dell'utensile e la configurazione della macchina. Non trasferire un valore da un'operazione di fresatura laterale continua direttamente a un taglio di spallamento interrotto senza convalida. Controllare il carico di punta in entrata Le condizioni di ingresso possono creare il massimo impatto. Laddove la geometria lo consente, utilizzare una rampa, un arco o un ingresso controllato invece di un brusco tuffo radiale. Ciò riduce il passaggio improvviso da assenza di carico a pieno inserimento. Se un ingresso diretto è inevitabile, rivedere l'avanzamento e l'impegno radiale nel punto di ingresso. Una riduzione controllata dell'impegno o una passata di avvicinamento separata possono proteggere il bordo meglio della riduzione dell'avanzamento dell'intero programma. Evitare un coinvolgimento eccessivo dell'intera larghezza La fresatura di spallamenti a larghezza completa crea un carico radiale significativo. In una condizione interrotta, il carico può cambiare bruscamente quando l'utensile attraversa lo spazio vuoto. Se possibile, utilizzare una strategia di impegno radiale ridotto per la sgrossatura e lasciare un margine controllato per la finitura. L'innesto corretto dipende dall'utensile, dal materiale, dalla macchina e dalla geometria della caratteristica. Convalida le modifiche con il carico del mandrino, il rumore, la forma del truciolo e l'ispezione dei bordi anziché dare per scontato che un impegno minore sia sempre migliore. Regola la velocità e alimenta una variabile alla volta Se l'utensile si scheggia, non ridurre immediatamente sia la velocità che l'avanzamento. Determinare innanzitutto se il danno è dovuto ad urti, vibrazioni o sfregamento. Una riduzione eccessiva dell'avanzamento può creare un truciolo sottile e aumentare lo sfregamento, mentre una variazione di velocità può influenzare diversamente il calore e la risonanza. Modifica un parametro alla volta e documenta l'effetto. Includere nel registro la posizione del guasto, l'aspetto del truciolo, la finitura superficiale e le condizioni dell'utensile. Diagnosi dei sintomi di guasto comuni Scheggiatura degli angoli di una fresa quadrata Controllare la gravità dell'interruzione, l'ingresso dell'utensile, il runout, la preparazione del bordo e se l'angolo squadrato sta subendo l'intero impatto. Se il disegno lo consente, confrontare un utensile raggiato in fase di sgrossatura o semifinitura. Se è obbligatorio un angolo quadrato, ridurre lo shock in entrata e assicurarsi che la passata di finitura abbia un materiale coerente. Chatter su uno strumento Raggio d'angolo Un raggio non elimina la necessità di rigidità. Controllare la sporgenza dell'utensile, le condizioni del supporto, il bloccaggio del pezzo, la velocità del mandrino, la profondità assiale e l'impegno radiale. Le vibrazioni possono anche derivare da un raggio che crea un modello di impegno inadatto al percorso utensile corrente. Usura irregolare tra i flauti L'usura irregolare indica comunemente un runout, un carico non uniforme della scanalatura, una sede inadeguata del supporto o un pezzo in movimento. Ispezionare il gambo, la pinza, il supporto e la configurazione prima di modificare la geometria dell'utensile. Finitura spalla scadente dopo la sgrossatura Un utensile di sgrossatura con un angolo danneggiato o un tagliente di riporto non deve essere utilizzato per una passata di finitura critica. Pulisci la funzione, utilizza uno strumento di finitura affidabile e verifica che la tolleranza rimanente sia coerente. Se la finitura varia ancora, ispezionare le vibrazioni e la tenuta del pezzo. Breve durata dell'utensile in punti difficili Se il danno si verifica solo in una posizione particolare, indagare sulle condizioni del materiale, sulle dimensioni, sulla geometria interrotta o sul supporto inadeguato. Una diversa geometria dell'angolo può essere d'aiuto, ma anche il percorso utensile e la strategia di ingresso dovrebbero essere rivisti. Errori comuni da evitare Scegliere uno strumento quadrato solo perché la parte ha un angolo di 90 gradi Un utensile di finitura quadrato può essere corretto per la caratteristica finale ma inutilmente vulnerabile durante la sgrossatura fortemente interrotta. Asportazione separata del materiale dalla generazione dell'angolo finale quando il processo richiede sia robustezza che uno spigolo affilato. Supponendo un raggio d'angolo si risolve sempre la scheggiatura Il raggio può migliorare la resistenza dell'angolo, ma non risolve sporgenze eccessive, eccentricità, bloccaggio instabile del pezzo, parametri inadeguati o supporto danneggiato. Ridurre aggressivamente l'alimentazione dopo la scheggiatura Una forte riduzione dell'alimentazione può causare sfregamenti e calore. Determinare se il primo danno si è verificato all'ingresso, durante un'interruzione o durante un taglio continuo prima di apportare modifiche generali. Ignorare il portautensili La geometria selezionata sulla carta non può compensare una scarsa pulizia del supporto, un'eccessivo runout o una sporgenza non necessaria. Controllare il supporto effettivo e la configurazione della macchina. Miscelazione dei requisiti di sgrossatura e finitura Raramente un utensile fornisce la migliore combinazione di elevata tolleranza all'interruzione, elevata capacità di asportazione, finitura nitida a 90 gradi e qualità della superficie finale. Definire quale pass è responsabile di ciascun requisito. Domande frequenti Una fresa a raggio angolare è più resistente di una fresa a punta quadrata? Il raggio rimuove la concentrazione più accentuata delle sollecitazioni sugli angoli e può migliorare la resistenza alla scheggiatura locale in alcune operazioni interrotte. Il risultato effettivo dipende ancora dal materiale, dalla preparazione del tagliente, dal diametro dell'utensile, dall'impegno, dalla rigidità e dai parametri. Devo utilizzare un raggio d'angolo per ogni taglio di spalla interrotto? No. Se è necessario un angolo acuto di 90 gradi, per la finitura potrebbe essere comunque necessaria una fresa quadrata. Un utensile per raggio angolare può essere preso in considerazione per la sgrossatura o la semifinitura quando la parte consente un raggio o un'operazione di finitura secondaria. Perché la mia fresa a candela quadra si scheggia solo nel punto di ingresso? La voce può creare un impatto o un picco di coinvolgimento. Controllare la strategia di ingresso, l'impegno radiale, l'avanzamento all'ingresso, il runout, il supporto del pezzo e le condizioni della superficie del materiale nella posizione di ingresso. La modifica del rivestimento può impedire la scheggiatura degli angoli? Solo quando il cedimento dominante coinvolge calore, adesione o usura che il nuovo rivestimento è in grado di controllare. Il rivestimento non è in grado di correggere un angolo sovraccarico, una scarsa rigidità, un'entrata improvvisa o un impegno eccessivo. Quali informazioni devo fornire quando richiedo una raccomandazione sulla fresa? Fornire la qualità del materiale, la geometria della spalla e dell'interruzione, la condizione dell'angolo richiesta, il diametro e la portata dell'utensile, i dettagli della macchina e del supporto, i parametri correnti, il metodo di raffreddamento, il modello di usura dell'utensile e le fotografie del bordo danneggiato o della spalla finita. Conclusione La scelta tra una fresa a raggio angolare e una a candela quadra per la fresatura di spallamenti interrotti dovrebbe iniziare con i requisiti del pezzo, quindi considerare la gravità dell'interruzione, la resistenza del tagliente, la rigidità dell'utensile, l'impegno e la strategia di finitura. Una fresa quadrata fornisce un angolo acuto ma concentra lo stress sulla punta dell'utensile. Una fresa con raggio angolare distribuisce il carico in modo più graduale e può ridurre la scheggiatura locale quando il raggio è accettabile. Per le operazioni impegnative, un processo a due fasi può bilanciare entrambi gli obiettivi: utilizzare una geometria robusta per la sgrossatura o la semifinitura interrotta, quindi utilizzare un utensile quadrato per la spalla finale quando il disegno richiede uno spigolo vivo. Crea parametri dall'intervallo iniziale del fornitore, modifica una variabile alla volta e convalida il processo completo sulla macchina e sul supporto pezzo reali. Se il processo di fresatura di spallamenti presenta scheggiature sugli angoli, vibrazioni, finitura scadente o durata utensile incoerente,Contatta Supalcon la qualità del materiale, la geometria dell'interruzione, l'utensile attuale, la sporgenza dell'utensile, i parametri e le foto del guasto. Queste informazioni aiutano a identificare una geometria pratica e un punto di partenza del processo per la convalida in macchina.

2026

10/06

Come scegliere le frese in metallo duro per la lavorazione di rame e ottone
Come scegliere le frese in carburo per la lavorazione di rame e ottone Rame, ottone, bronzo e altre leghe di rame sono spesso descritti come materiali facili da tagliare perché sono più morbidi dell'acciaio temprato. Questa descrizione può essere fuorviante. Le leghe di rame possono creare problemi di lavorazione molto diversi a seconda della loro purezza, tempra, elementi di lega, comportamento di incrudimento e forma del truciolo. Uno strumento che produce un risultato pulito nell'ottone lavorabile liberamente può sfregare, spalmarsi o generare un accumulo di materiale sul tagliente in una qualità di rame più adesiva. Per fresatori CNC, ingegneri di processo e ingegneri acquisti, una fresatura affidabile di leghe di rame inizia con l'abbinamento dello strumento al meccanismo di guasto effettivo. La nitidezza del tagliente, lo spazio delle scanalature, l'evacuazione dei trucioli, il bloccaggio del pezzo, il refrigerante e la convalida dei parametri di solito contano più della semplice scelta del rivestimento più duro o più costoso. Questa guida spiega come selezionare le frese in carburo per la lavorazione di rame e ottone riducendo adesione, bave, calore e durata instabile dell'utensile. Perché rame e ottone richiedono una selezione di utensili specifica per il materiale Le leghe di rame combinano diverse caratteristiche che influenzano la stabilità della fresatura: Il rame conduce il calore in modo efficiente, quindi il calore può spostarsi nel pezzo invece di rimanere concentrato sul tagliente. Tuttavia, lo sfregamento locale può ancora aumentare la temperatura del tagliente e causare adesione. Il rame puro o altamente duttile può produrre trucioli continui e gommosi difficili da evacuare. Le qualità di ottone e bronzo variano ampiamente. Alcune producono trucioli corti, mentre altre creano trucioli più lunghi o particelle abrasive. Un tagliente smussato può sfregare e spalmarsi sulla superficie invece di tagliarla nettamente. Pareti sottili, piccole caratteristiche e bloccaggio del pezzo inadeguato possono amplificare la deflessione e la formazione di bave. Il risultato è che "rame" o "ottone" non sono informazioni sufficienti per la selezione finale dell'utensile. La lega o la qualità esatta, la durezza o la condizione di tempra, la geometria della caratteristica e il requisito di finitura devono essere confermati prima di adottare uno strumento di produzione. Sintomi comuni di guasto nella fresatura di leghe di rame Accumulo di materiale sul tagliente e adesione del materiale L'accumulo di materiale sul tagliente si verifica quando il rame o un'altra lega duttile aderisce al tagliente. L'utensile può apparire affilato all'inizio del taglio ma sviluppa gradualmente una massa saldata che modifica la geometria effettiva del tagliente. Ciò può causare una finitura superficiale scadente, bave, variazioni dimensionali e danni improvvisi al tagliente quando il materiale accumulato si stacca. L'adesione è spesso favorita dallo sfregamento, dall'evacuazione insufficiente dei trucioli, da un tagliente smussato, da un tempo di permanenza eccessivo o da un trattamento superficiale non adatto al materiale. Passare a un rivestimento più duro senza correggere lo sfregamento potrebbe non risolvere il problema. Spalmamento e finitura superficiale scadente Una superficie spalmata indica solitamente che l'utensile non sta tagliando il materiale nettamente. Le cause possibili includono spessore del truciolo insufficiente, un tagliente smussato o pesantemente arrotondato, gioco eccessivo dell'utensile, bloccaggio instabile del pezzo o una combinazione velocità/avanzamento che lascia l'utensile sfregare invece di tagliare. Bave all'ingresso e all'uscita Rame e ottone possono produrre bave quando il tagliente spinge via il materiale all'uscita. La formazione di bave è influenzata dalla nitidezza dell'utensile, dall'ingaggio radiale, dalla direzione di avanzamento, dal supporto del pezzo e dalla condizione del tagliente. Un passaggio di finitura può ridurre le bave, ma la causa principale dovrebbe comunque essere affrontata nel percorso utensile e nella selezione dell'utensile. Bavatura del tagliente o guasto imprevisto dell'utensile La bavatura del tagliente in carburo nella fresatura di leghe di rame non è sempre causata da un materiale troppo duro. Tagli interrotti, bloccaggio del pezzo allentato, gioco eccessivo, deflessione di pareti sottili, collisioni e trucioli intrappolati possono generare carichi d'impatto che danneggiano il tagliente. Se la bavatura è concentrata su una scanalatura, ispezionare il gioco e l'equilibrio dell'impostazione prima di cambiare la qualità del carburo. Compattazione e ricompattazione dei trucioli I lunghi trucioli di rame possono rimanere in una tasca, una scanalatura o una cavità stretta. Una volta ricompattati, creano calore e carico aggiuntivi, aumentando la probabilità di accumulo di materiale sul tagliente e di graffi superficiali. La geometria dell'utensile e la direzione dell'aria o del refrigerante dovrebbero essere selezionate tenendo conto del movimento dei trucioli, specialmente in caratteristiche profonde. Geometria delle scanalature e nitidezza del tagliente Scegliere spazio sufficiente per i trucioli per l'operazione Le qualità di rame e ottone duttile possono richiedere un generoso spazio per i trucioli in modo che possano lasciare la zona di taglio prima di essere ricompattati. Uno strumento a basso numero di scanalature può essere utile quando l'evacuazione dei trucioli è la limitazione principale, ma il numero corretto di scanalature dipende anche dalla rigidità, dall'ingaggio, dall'avanzamento, dalla finitura e dalla geometria della caratteristica. Per una tasca o una scanalatura profonda, dare priorità a un percorso utensile e a una geometria che forniscano un percorso truciolo chiaro. Per un leggero passaggio di finitura, potrebbe essere preferibile una configurazione di scanalature diversa se fornisce la qualità superficiale richiesta senza creare sfregamento eccessivo. Favorire un tagliente pulito e affilato Un tagliente affilato generalmente aiuta a tagliare rame e ottone piuttosto che spingerli o spalmarli. L'eccessivo arrotondamento del tagliente può aumentare lo sfregamento e il calore. Tuttavia, la nitidezza deve essere bilanciata con il rischio di danni al tagliente in tagli interrotti, superfici fuse, inclusioni abrasive o fissaggi instabili. La migliore preparazione del tagliente dipende dall'applicazione. Un taglio di finitura stabile può beneficiare di un tagliente molto affilato, mentre un'operazione di sgrossatura con rischio di impatto può richiedere un rinforzo controllato del tagliente. Richiedere la preparazione del tagliente prevista quando si confrontano gli utensili piuttosto che giudicare solo dal titolo del prodotto. Considerare scanalature e superfici di spoglia lucidate Una scanalatura e una superficie di spoglia lisce possono ridurre l'attrito e aiutare i trucioli a scivolare via dal tagliente. Ciò è particolarmente rilevante quando il materiale tende ad aderire o quando l'utensile viene utilizzato in una cavità stretta con spazio limitato per i trucioli. La lucidatura da sola non sostituisce la necessità di un volume di scanalatura adeguato, refrigerante o getto d'aria, ma può supportare un trasporto dei trucioli più pulito. Considerazioni su rivestimento e substrato Le applicazioni di leghe di rame non sempre beneficiano delle stesse scelte di rivestimento utilizzate per l'acciaio temprato. Il problema dominante può essere l'adesione e l'attrito piuttosto che l'ossidazione o l'usura ad alta temperatura. In alcune applicazioni, il carburo lucidato non rivestito è appropriato perché la superficie affilata e a basso attrito è più importante di uno strato di rivestimento duro. Per leghe di rame abrasive, qualità di bronzo o materiali contenenti particelle dure, un rivestimento o un substrato selezionato per la resistenza all'usura può essere utile. La scelta corretta dipende dalla lega esatta e dalla modalità di guasto. Non presumere che un rivestimento commercializzato per acciaio temprato migliori automaticamente la lavorazione del rame, e non presumere che uno strumento non rivestito sia corretto per ogni bronzo o lega riempita. Quando si confrontano utensili per rame conFrese per alluminio, utilizzare l'utensile per alluminio solo come riferimento, non come sostituto automatico. Entrampi i gruppi di materiali possono essere inclini all'adesione, ma la forma esatta del truciolo, la condizione del tagliente e il requisito superficiale possono differire. Strategia di parametri per la fresatura di rame e ottone Iniziare con lo strumento e la lega effettivi I dati di taglio dovrebbero essere trattati come un riferimento iniziale, non come un'impostazione garantita. La velocità, l'avanzamento, l'ingaggio radiale e la profondità assiale appropriati dipendono dal diametro dell'utensile, dal numero di scanalature, dallo sbalzo, dalla rigidità della macchina, dal bloccaggio del pezzo, dalla qualità della lega e dalle condizioni del refrigerante o del getto d'aria. Validare l'intervallo di partenza sulla macchina effettiva prima di renderlo un processo standard. Evitare sfregamento e tempi di permanenza Se l'utensile trascorre troppo tempo a scivolare sulla superficie, l'adesione e lo spalmamento diventano più probabili. Verificare se il percorso utensile include tempi di permanenza negli angoli, un ingaggio radiale eccessivo o un valore di avanzamento troppo basso per la geometria del tagliente selezionata. Un carico di truciolo modesto e controllato è solitamente preferibile a un taglio dominato dallo sfregamento, ma il valore esatto deve essere validato per l'utensile e il materiale. Controllare l'evacuazione dei trucioli Dirigere l'aria o il refrigerante in modo che i trucioli si allontanino dalla zona di taglio anziché essere spinti nuovamente nella tasca. Se i trucioli sono lunghi, rivedere il volume delle scanalature, l'ingaggio del percorso utensile e le condizioni che determinano la formazione dei trucioli. Aumentare la pressione del fluido senza correggere la direzione dell'ugello o il percorso dei trucioli potrebbe produrre pochi miglioramenti. Modificare una variabile alla volta Durante la risoluzione di problemi di accumulo di materiale sul tagliente, bave o finitura scadente, modificare solo una variabile principale alla volta: geometria dell'utensile, rivestimento, velocità, avanzamento, ingaggio o evacuazione dei trucioli. Documentare il risultato. Ciò rende possibile identificare il miglioramento effettivo invece di attribuire ogni cambiamento all'ultimo utensile acquistato. Portautensili, bloccaggio del pezzo e stabilità delle caratteristiche Anche uno strumento ben selezionato può guastarsi quando l'impostazione è instabile. Controllare il gioco dell'utensile, la pulizia del portautensili, la lunghezza di serraggio e la proiezione più breve possibile dell'utensile. Componenti in rame sottili e pareti non supportate possono deflettersi sotto la pressione di taglio, lasciando bave o errori dimensionali che sembrano un problema dell'utensile. Per fori e operazioni di finitura, coordinare il processo di fresatura conPunte in carburo eAlesatori in carburo. Un pre-foro scadente o un ingresso instabile possono ridurre le prestazioni dell'utensile di finitura anche quando l'alesatore stesso è adatto. Una sequenza pratica di selezione e risoluzione dei problemi Confermare la lega e la condizione esatta di rame, ottone, bronzo o lega di rame. Identificare il guasto dominante: adesione, bave, finitura scadente, compattazione dei trucioli, bavatura o deriva dimensionale. Selezionare il numero di scanalature e lo spazio per i trucioli in base all'ingaggio e al movimento dei trucioli, non solo al numero di scanalature. Rivedere la nitidezza del tagliente, la superficie di spoglia, la lucidatura delle scanalature, il rivestimento e il substrato insieme. Controllare gioco, sbalzo, bloccaggio del pezzo e supporto di pareti sottili. Stabilire un processo di partenza conservativo e validarlo sull'impostazione effettiva. Regolare una variabile alla volta e registrare forma del truciolo, finitura, condizione delle bave, comportamento del carico e usura dell'utensile. Errori comuni da evitare Trattare tutte le leghe di rame come rame puro Ottone, bronzo e leghe di rame speciali possono produrre trucioli e meccanismi di usura molto diversi. Una raccomandazione per una qualità non dovrebbe essere trasferita automaticamente a un'altra. Scegliere il rivestimento prima di identificare la modalità di guasto Se l'adesione è il problema principale, l'attrito e la nitidezza del tagliente potrebbero meritare attenzione prima delle prestazioni del rivestimento termico. Se l'abrasione è dominante, la soluzione potrebbe richiedere un substrato diverso o un rivestimento resistente all'usura. Diagnosticare prima. Utilizzare uno strumento smussato per un'operazione di finitura Un tagliente usurato può sfregare, spalmarsi e creare bave anche quando l'utensile appare ancora utilizzabile. Sostituire o rigenerare l'utensile in base al risultato superficiale e dimensionale richiesto, non solo alla frattura visibile. Ignorare il movimento dei trucioli in tasche e scanalature I trucioli lunghi che rimangono nella cavità verranno ricompattati. Rivedere la direzione del percorso utensile, lo spazio delle scanalature, il getto d'aria, il posizionamento del refrigerante e la capacità della macchina di evacuare i trucioli. Copiare parametri da acciaio o alluminio senza validazione Il comportamento delle leghe di rame non è identico a quello dell'acciaio o dell'alluminio. Utilizzare i dati del fornitore come riferimento iniziale e confermare il processo sulla macchina effettiva, sul bloccaggio del pezzo e sulla qualità del materiale. FAQ Che tipo di fresa in carburo è comunemente usata per il rame? Uno strumento affilato e a basso attrito con spazio trucioli adeguato è spesso considerato per il rame, ma il numero di scanalature corretto, la preparazione del tagliente, il rivestimento e il substrato dipendono dalla lega esatta e dall'operazione. Confermare la scelta rispetto alla qualità del materiale e alla geometria della caratteristica. Perché il rame crea accumulo di materiale sul tagliente? L'accumulo di materiale sul tagliente è comunemente associato ad adesione, sfregamento, concentrazione di calore, scarsa evacuazione dei trucioli o una condizione del tagliente non adatta al materiale. Rivedere nitidezza, lucidatura delle scanalature, ingaggio del percorso utensile e parametri validati prima di cambiare solo il rivestimento. Una fresa in carburo non rivestita è adatta per leghe di ottone e rame? Può essere adatta in alcune applicazioni in cui un tagliente affilato, lucidato e a basso attrito è la priorità. Bronzi abrasivi o leghe di rame riempite possono richiedere una strategia di usura diversa. La raccomandazione esatta dovrebbe essere confermata per la qualità specifica e la modalità di guasto. Come posso ridurre le bave durante la fresatura del rame? Controllare nitidezza dell'utensile, gioco, ingaggio all'uscita, supporto del pezzo, ingaggio radiale e direzione di avanzamento. Un passaggio di finitura può aiutare, ma la riduzione delle bave è solitamente più affidabile quando il tagliente e il percorso utensile sono stabili fin dall'inizio. Quali informazioni dovrei fornire quando richiedo una raccomandazione per utensili per leghe di rame? Fornire la lega e la condizione esatta, il diametro e il numero di scanalature dell'utensile, la geometria della caratteristica, lo sbalzo dell'utensile, i dettagli della macchina e del portautensili, i parametri attuali, il metodo di refrigerazione o getto d'aria, la forma del truciolo e fotografie della finitura o del tagliente usurato. Conclusione La scelta delle frese in carburo per la lavorazione di rame e ottone richiede più della semplice selezione di uno strumento standard per un materiale morbido. Il punto di partenza migliore è identificare la lega, la modalità di guasto, il comportamento dei trucioli e la stabilità dell'impostazione. Geometria affilata e adatta, spazio trucioli sufficiente, attrito controllato, evacuazione affidabile e parametri validati lavorano insieme per ridurre l'accumulo di materiale sul tagliente, le bave, lo spalmamento, la bavatura e la durata incoerente dell'utensile. Se la tua operazione su rame o ottone presenta problemi di adesione, bave, evacuazione dei trucioli, finitura superficiale o durata dell'utensile, Contatta Supal con la qualità del materiale, la geometria della caratteristica, lo strumento attuale, i parametri e le foto del guasto. Queste informazioni aiutano a valutare un punto di partenza pratico per l'utensile e il processo per la validazione sulla macchina.

2026

10/01